
水冷板作为热管理系统的核心部件,焊点细密、内腔狭小,尤其接口孔径极小,封堵密封难度大,微小泄漏很难被常规检测手段捕捉。一旦存在微漏,会直接造成冷却液渗漏,引发设备散热失效,给整机运行埋下重大隐患。
传统检测方式很难兼顾检测精度与量产效率,如何高效完成微漏筛查,成为很多水冷板生产企业亟待解决的痛点。本文结合海瑞思双工位真空氦检设备实测案例,分享水冷板密封性检测落地方案。
01 被测产品与核心难点
本次实测待测工件为工业水冷板,检测重点为产品焊接焊点以及流体通道位置的整体密封性。产品检测核心难点集中两点:
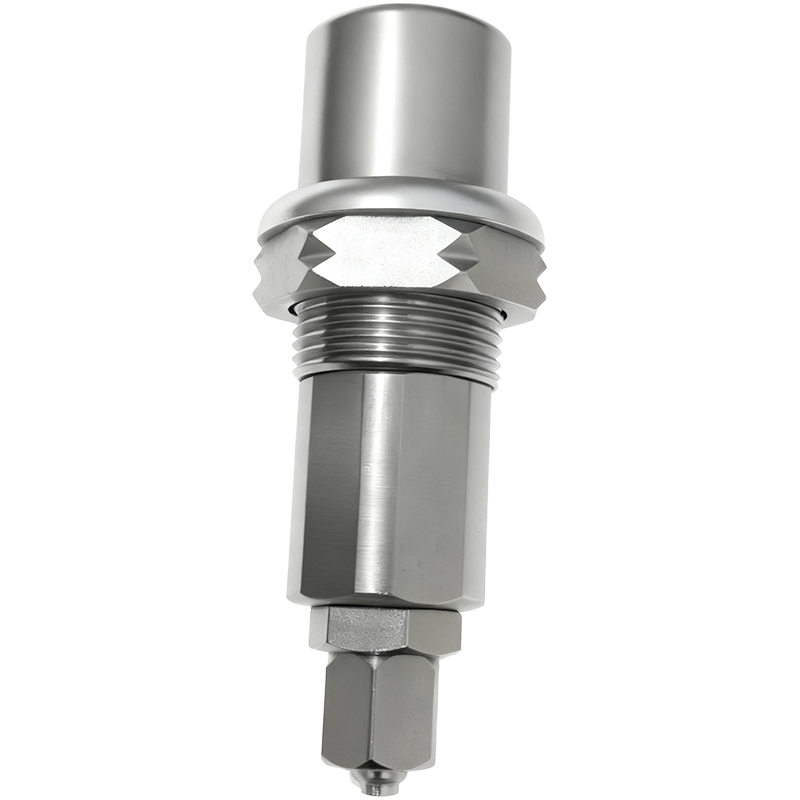
1. 接口密封难度高:工件通气口内径仅1mm,狭小孔径对工装密封结构要求严苛,密封失效会直接干扰检漏结果;
2. 堵孔易造成漏判:检测过程中通气口容易发生堵塞,通道不通会掩盖产品真实泄漏情况,造成检测结果失真。
02 双工位氦检设备核心配置
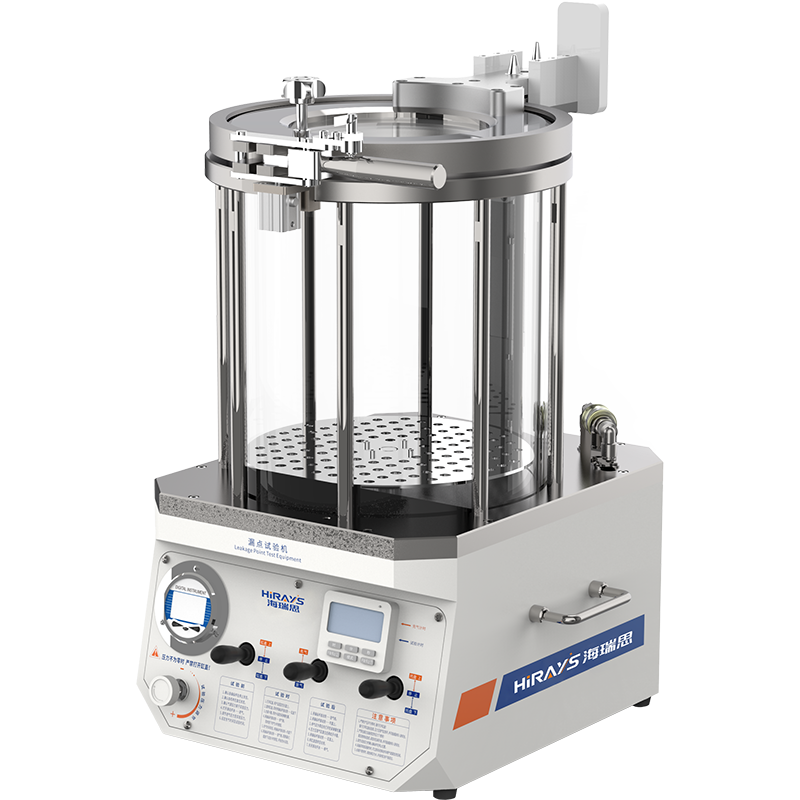
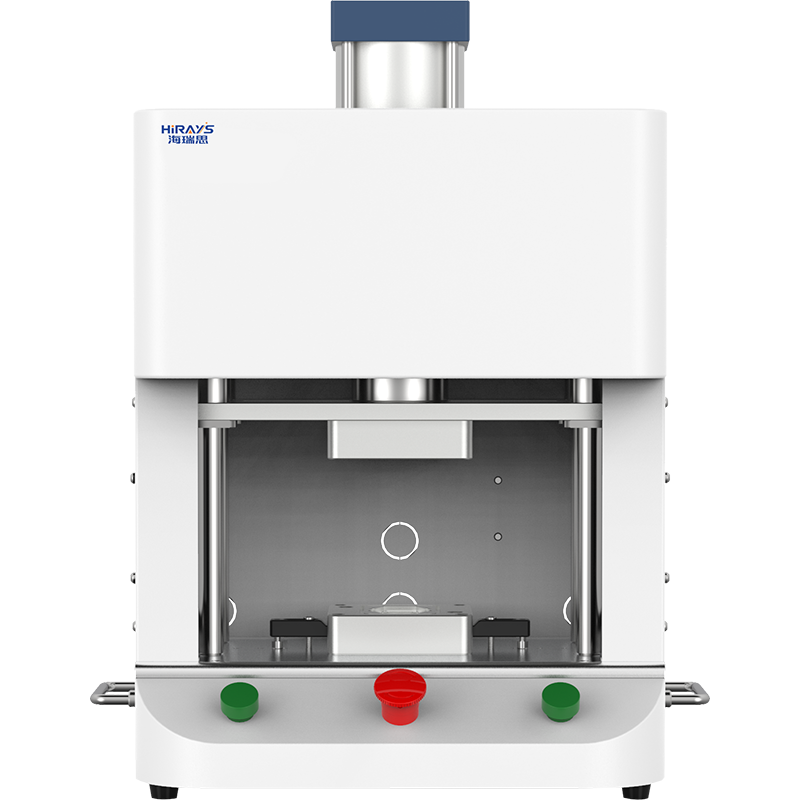
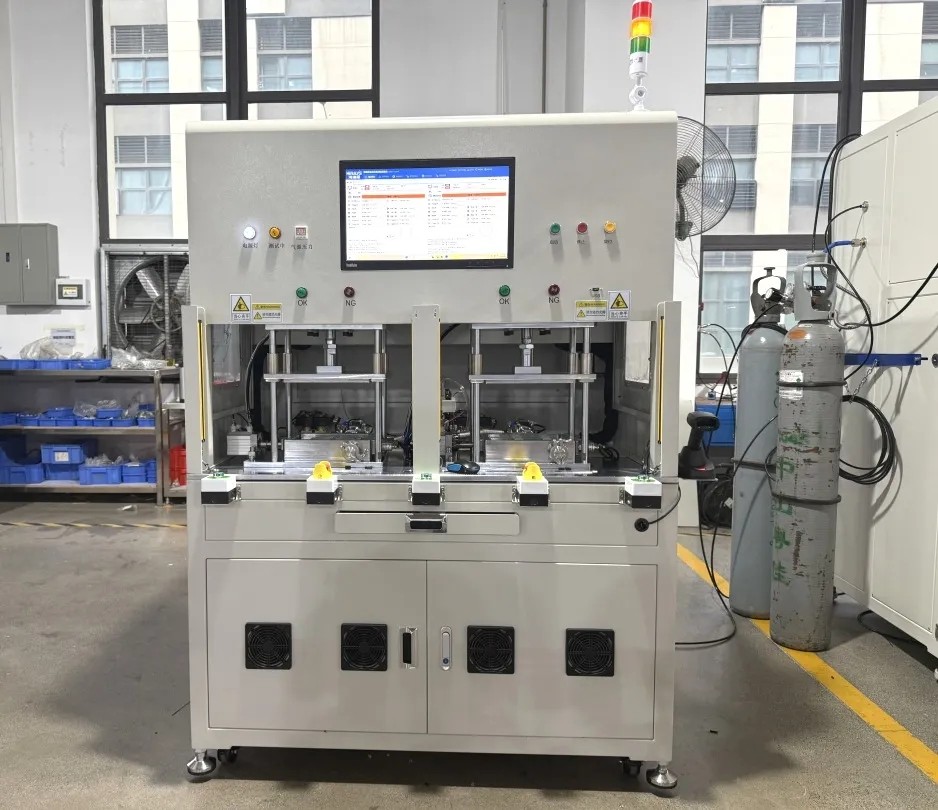
本次采用水冷板专用双工位精密氦检设备,适配批量产线检测场景,关键硬件配置如下:
1. 双工位多件同步检测:双工位交替作业,单个腔体可同时放置4批次产品,有效提升量产检测节拍;
2. 压力宽域可调:工件氦检压力0-1MPa可调,本次水冷板实际测试压力设定600KPa;
3. 高灵敏度检漏主机:搭载HM-410氦质谱检漏仪,系统最小可检漏率达10⁻⁷Pa·m³/s,实现微漏精准捕捉;
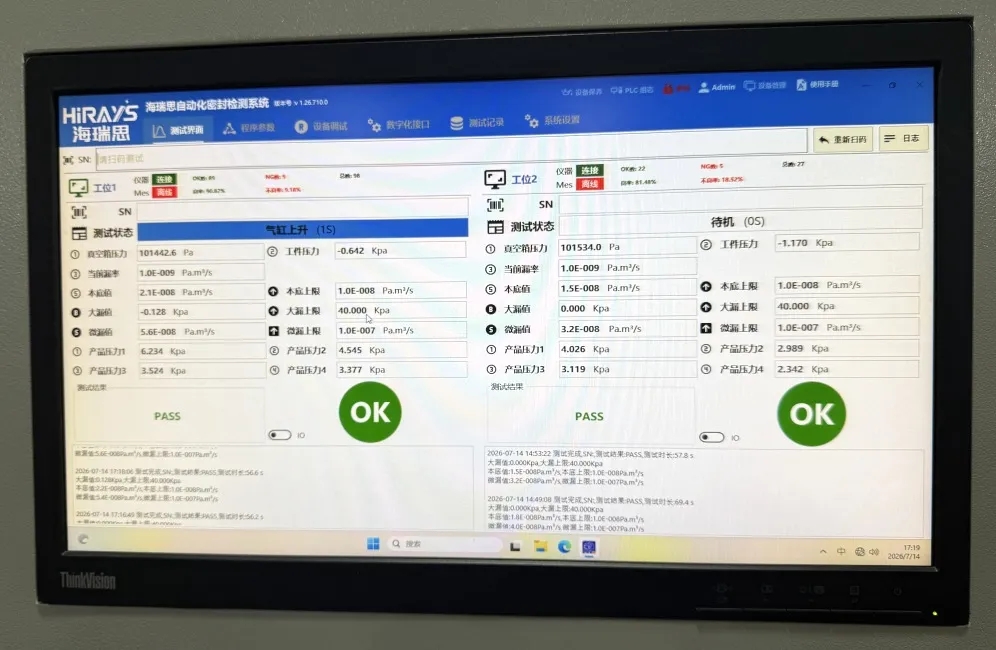
4. 独立压力监测模块:每件产品配备独立压力传感器,实时监控通气通路,通气口发生堵塞即可被系统识别,杜绝堵孔带来的漏判风险;
5. 产线安全配套:配备双手启动按钮、安全光栅、扫码枪,保障操作人员安全,标配MES和数据存储功能,实现产品检测数据可追溯。
03 现场完整实测流程
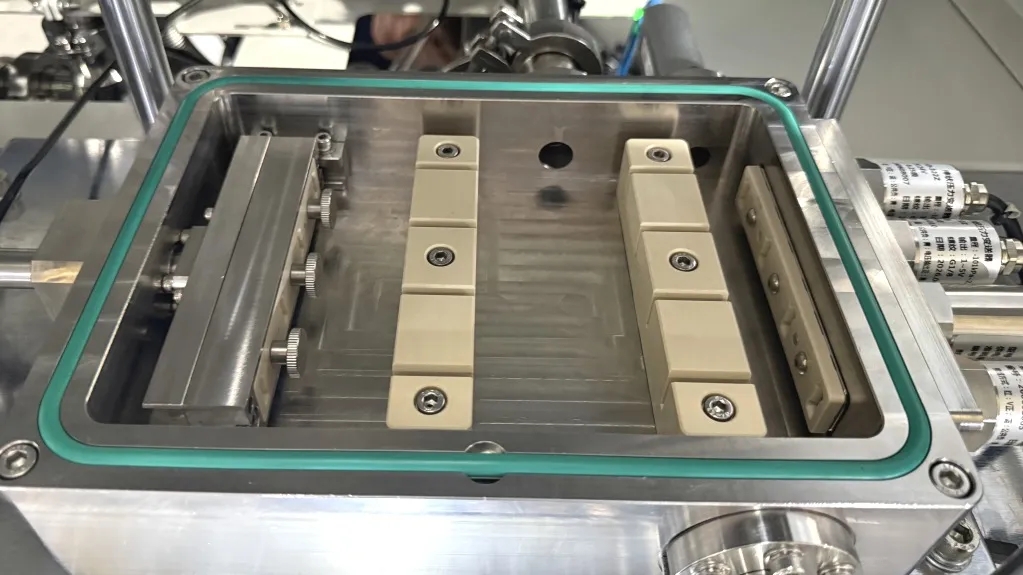
1.工件装夹就位:将4件水冷板工件放置至检测腔体;
2.启动设备:双手启动设备,腔体及工件完成密封,主泵对腔体执行抽真空,工件完成气密保压检大漏及内堵判定;
3.本底测试:大漏测试OK后,对腔体完成本底测试;
4.氦检微漏检测:本底合格后对工件充氦气检微漏,自动采集泄漏数据;
5.输出结果:整套流程自动化运行,分别输出每件产品合格/不合格检测结论。
04 客户价值
测得准:氦质谱高灵敏度检出微漏,大漏微漏分级筛查,不合格件不流出。
判得稳:每件产品独立压力监测,通气口堵塞即时识别,规避漏判为良品。
跟得上:多件同步检测,精度与节拍兼顾,可直接接入量产产线。
这套方案直面水冷板封堵困难、微漏难检、漏判误判的行业痛点,从出厂端控制冷却液渗漏风险,降低后期售后故障率,为液冷装备品质提供可靠保障。
结语
水冷板向更薄、流道更密的方向演进,密封检测的标准也会持续提高。把封堵方式、压力监测、检漏精度三件事做对,微小泄漏就不再是产线上的不确定项。
想了解这套设备在您的产品上能达到什么指标?欢迎私信咨询,我们将您你匹配对应的检漏方案与实测验证。