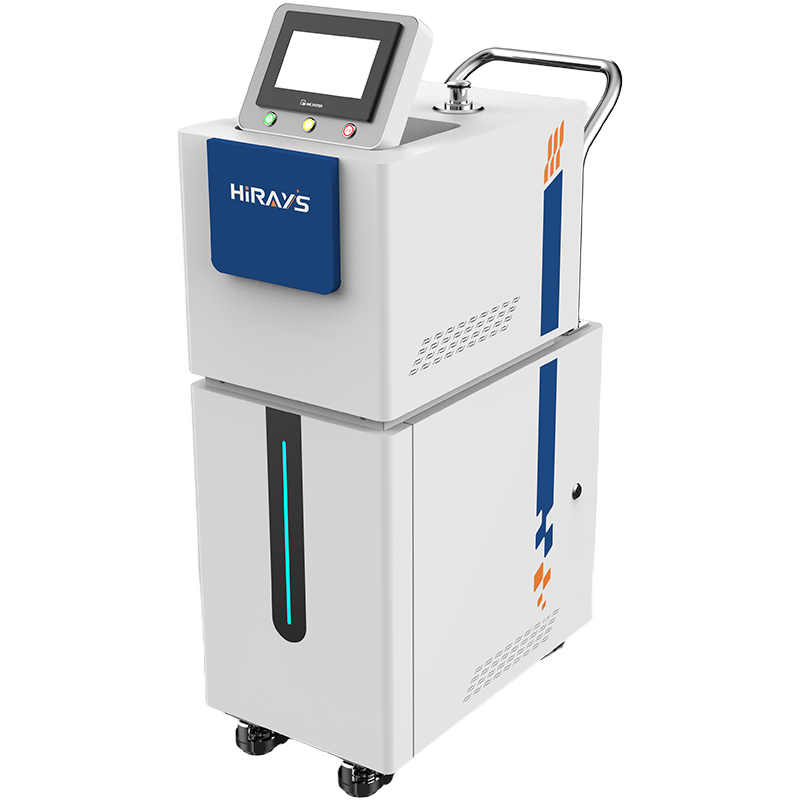
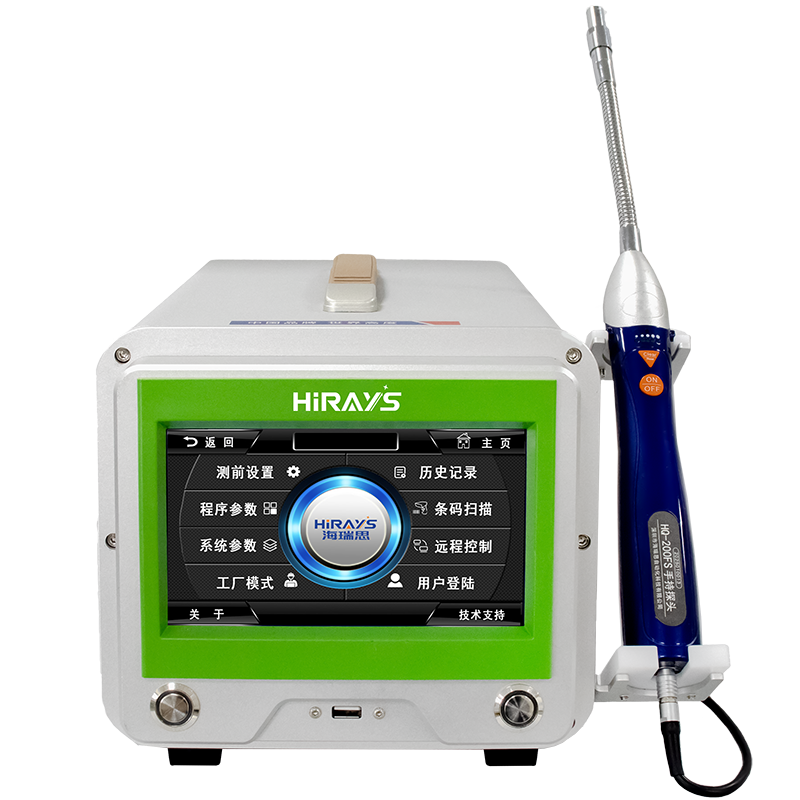
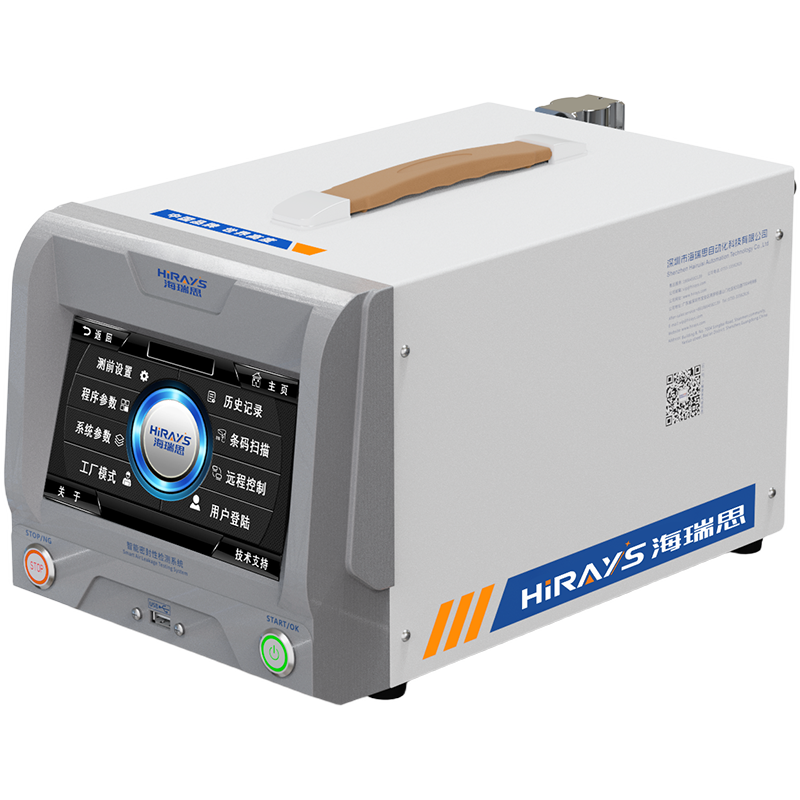
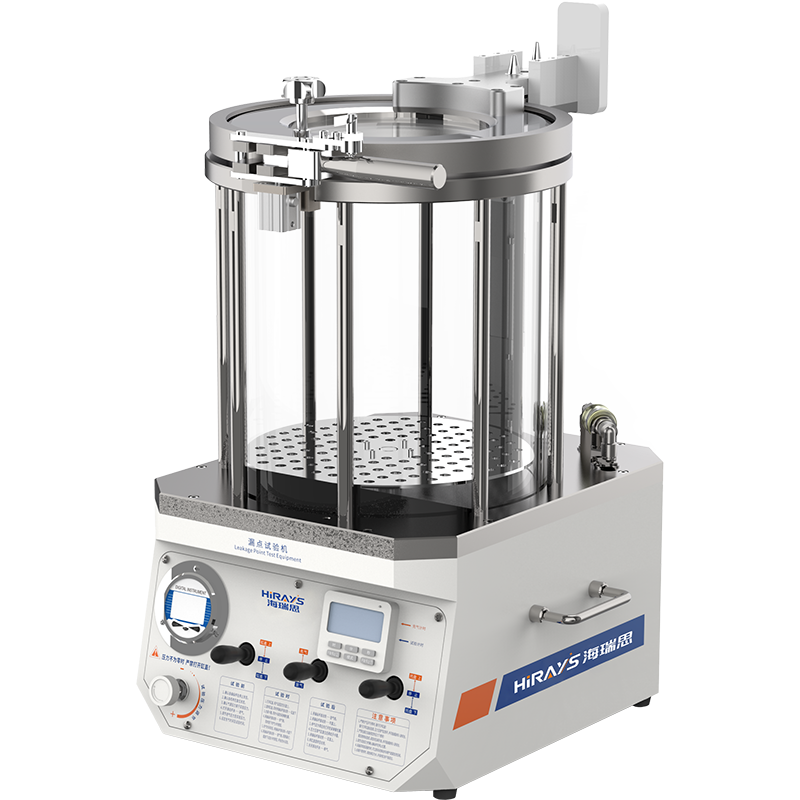
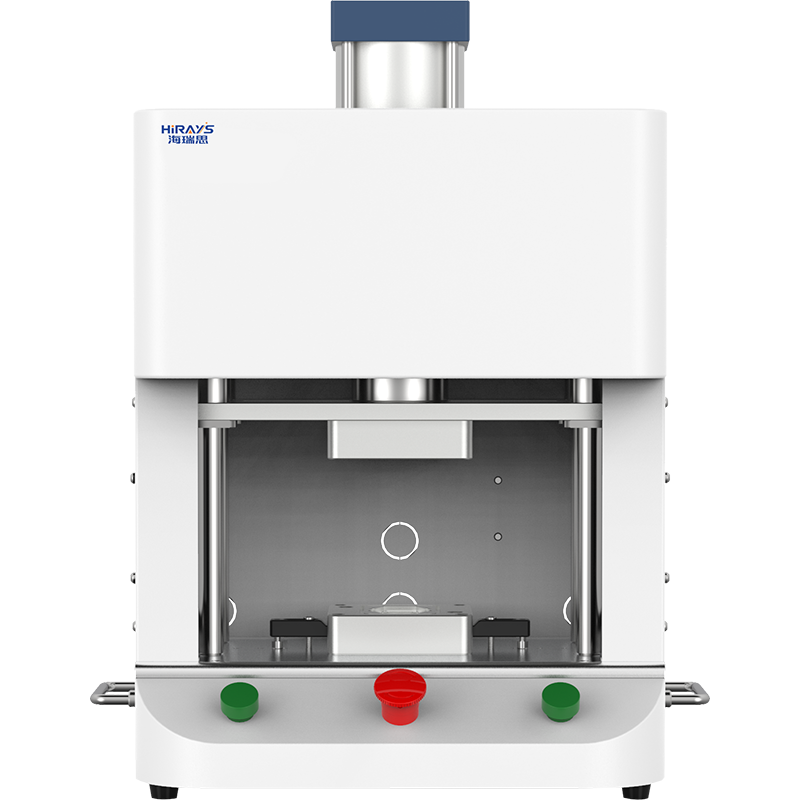

为了提高检测气密性检漏设备的精度和效率,实现检测密封性检漏自动化,目前比较流行的气密性检漏方法是压力降法,差压未能,被测容器如果有泄漏,必然造成容器内气体质量的流失,使容器内原有的气压减低,通过测量容器内气体压力降可以推导出实际容器泄漏的气体量,以达到检测气密性检漏的目的。
基于差压测量的气密性检测设备技术虽然和传统的检漏方法相比,提高了检测效率和自动化程度,但是在有些场合仍然不能满足生产效率的要求,尤其当被测工件的内容积较大时,为了保证一定的检测精度,必须保证足够的充气时间和平衡时间。因为,气密性检漏仪在充气过程中,气体的温度会发生变化,如果充气时间和平衡时间不足够长,温度变化不能稳定下来,进入检测过程时,温度变化会引起差压的变化,使检测精度下降。此时,气密性检漏精度和检漏效率就成为了矛盾的关系。为了提高泄漏检测效率,海瑞思自动化科技有限公司提出了一些理论和方法,如快速充气法、温度补偿方法、加装填充物减少被测工件内容积等方法。这些检测效率改进措施在实际应用中得到了验证和发展。如深圳海瑞思自动化有限公司为某变速箱生产厂家提供的气密性检测机,通过采用上述效率改善措施后,工作节拍由原来的每2分钟1件提高为每30秒1件,检测效率提高了200%。此外,为满足自动化生产的需要,该公司在气密性检测仪的基础上又开发出了各种集上料、封堵、检测、显示、报警、卸料等功能于一体的自动化气密性检漏设备。

上述气密性检测技术虽然能够检测工件泄漏与否,但不能确定泄漏的具体位置。在某些场合,当工件检测不合格时,需要将工件放入水槽中,通过水检,这样进一步提高了气密性检测的自动化程度和检测效率。此外,随着计算机、电子、传感技术的飞速发展,气密性检测技术的发展将迎来新的发展契机。未来的气密性检测技术将向高精度、高效率、智能化的方向进一步发展。现代气密性检漏设备的广泛应用也将为保证产品质量、保障生产安全、提高企业经济效益发挥越来越重要的作用。
为了提高气密性检测效率,海瑞思提出了一些理论和方法,如快速充气法、温度补偿方法、加装填充物减少被测工件内容积等方法。这些检测效率改进措施在实际应用中得到了验证和发展
-
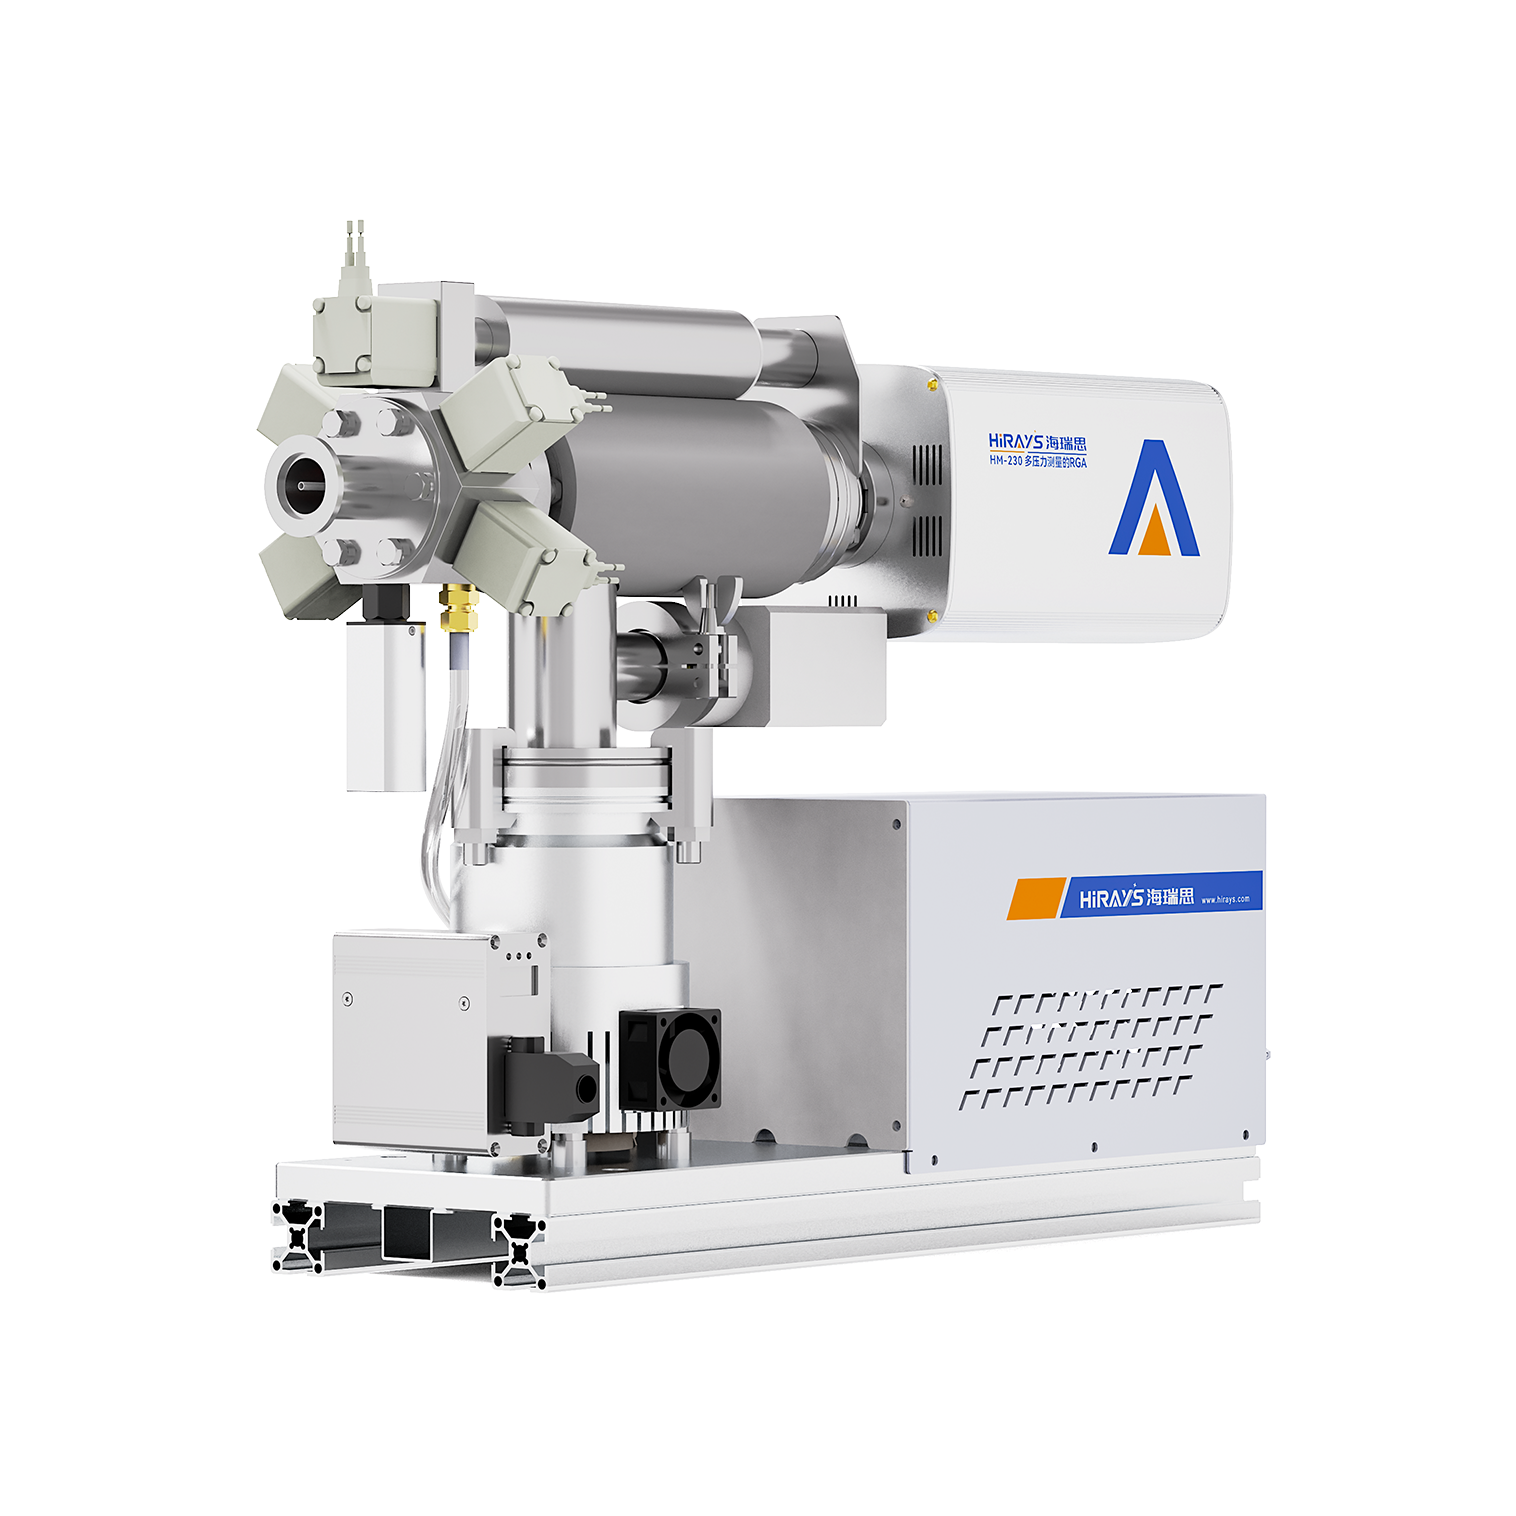
2026.10.12动力电池“后氦阶段”,为什么开始改用RGA?
-
2026.09.27月满华诞,生辰拾趣 | 海瑞思2026三季度生日会暖心启幕
-
2026.09.18一套液冷真空箱式氦检系统,需要哪些设备组成?
-
2026.09.17CIOE 2026窥见产业变革:光电产线质控该如何升级?
-
2026.09.10展会直击|海瑞思亮相CIOE 2026,自研RGA质谱检测方案引行业瞩目
-
2026.09.04媒体报道 | 精密检测赛道再获资本加持!海瑞思科技完成B轮融资
-
2026.09.02倒计时7天|海瑞思邀您共赴 CIOE 2026 中国光博会
-
2026.08.26液冷系统出厂前最后一道关:海瑞思充氮保压测试设备筑牢密封防线
-
2026.08.269月·深圳|海瑞思邀您莅临 CIOE 2026 中国光博会